FAT et SAT des isolateurs : contrôles avant expédition et sur site
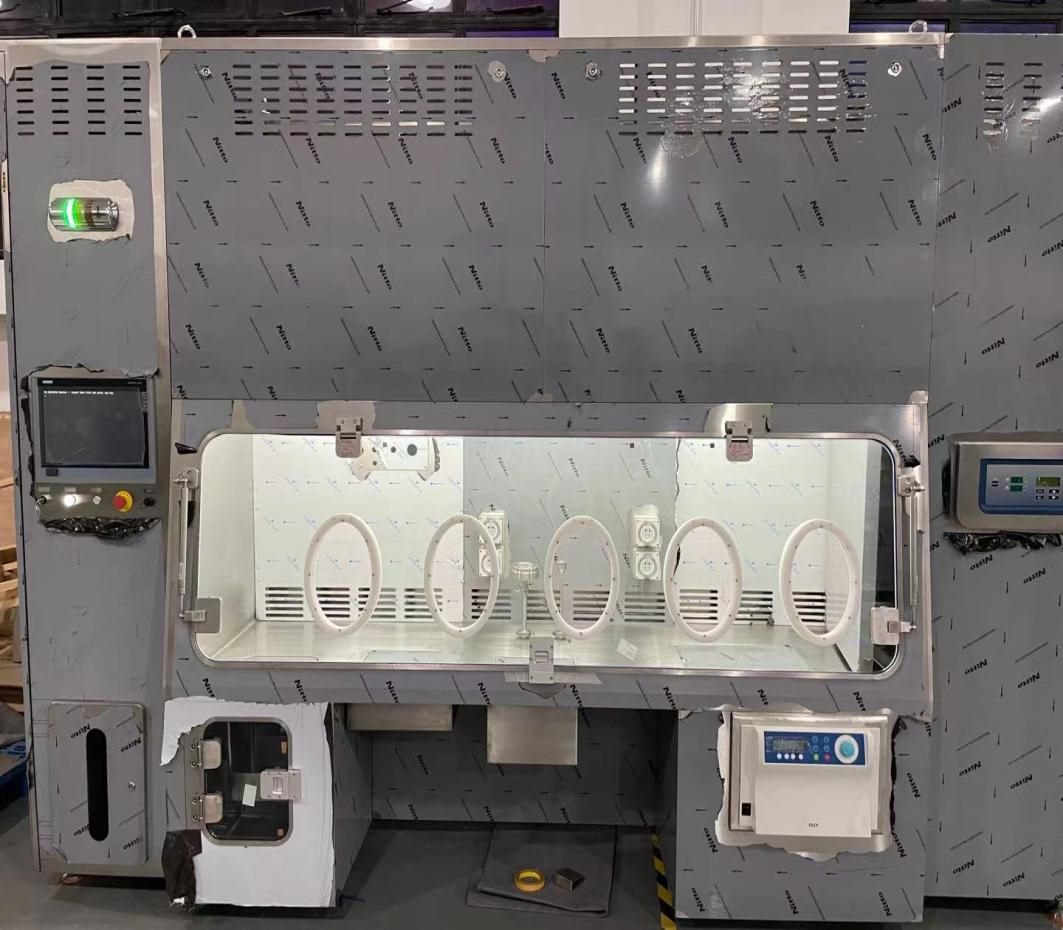
L’essai de réception en usine est la dernière occasion de détecter les problèmes alors que l’isolateur se trouve encore dans l’atelier du fabricant, où leur correction est rapide et peu coûteuse. Ce guide présente ce que doivent couvrir le FAT et le SAT d’un isolateur, leur articulation avec la qualification et une liste de contrôle pratique que vous pouvez adapter.
- Le FAT démontre que l’isolateur satisfait à l’URS avant de quitter l’usine ; le SAT démontre que c’est toujours le cas après le transport et l’installation.
- Convenez à l’avance du protocole FAT et des critères d’acceptation, avec une traçabilité vers les exigences de l’URS.
- Testez à nouveau lors du SAT ce qui peut se détériorer ou dériver pendant le transport : taux de fuite, intégrité des filtres HEPA, débit d’air, capteurs et verrouillages.
- Des résultats de FAT bien documentés peuvent être exploités dans l’IQ/OQ, ce qui réduit les travaux sur site — à condition que les conditions d’essai soient représentatives.
- Faites participer au FAT les personnes qui exploiteront l’isolateur : c’est à ce stade que les problèmes d’ergonomie et de fonctionnement coûtent le moins cher à corriger.
La place du FAT et du SAT
Un projet d’isolateur passe des exigences à un système qualifié et opérationnel par une chaîne de documents et d’essais. La réception en usine (FAT) et la réception sur site (SAT) sont les deux essais de mise en service qui se situent entre la conception et la qualification formelle.
- FAT est réalisé chez le fabricant, avec l’isolateur entièrement assemblé et fonctionnant sur des utilités temporaires. Il vérifie que l’équipement construit correspond à la conception approuvée et à l’URS.
- SAT est réalisé après l’installation sur le site de l’utilisateur, avec raccordement aux utilités réelles et au bâtiment. Il vérifie que rien n’a été endommagé ou modifié pendant le transport et que l’isolateur fonctionne dans son environnement définitif.
EU GMP Annex 15 autorise l’utilisation des résultats du FAT pour la qualification s’il est démontré que la fonction n’est pas affectée par le transport et l’installation. Réalisée correctement, cette démarche évite de répéter de longs essais sur site.
Avant le FAT
- Le protocole est approuvé à l’avance. Chaque essai est relié à une exigence de l’URS, avec indication de la méthode, de l’instrument et du critère d’acceptation.
- Les instruments sont étalonnés. Des certificats sont disponibles pour les compteurs de particules, les anémomètres, les capteurs de pression et de H₂O₂, ainsi que pour l’instrument d’essai d’étanchéité.
- Les documents sont prêts pour la revue. Les plans, les P&ID, les certificats des matériaux, les dossiers de soudage, les certificats des filtres, la conception logicielle et les projets de manuels.
- Les bonnes personnes sont présentes. Le personnel d’assurance qualité et de validation, mais aussi les opérateurs et le personnel de maintenance. Une revue sur maquette des positions des ports de gants et de la portée des gestes peut être effectuée plus tôt, mais c’est lors du FAT que tout le monde voit la machine réelle.
Liste de contrôle du FAT d’un isolateur
Adaptez la liste au type d’isolateur et à l’URS. Les critères d’acceptation proviennent de l’URS et des normes applicables.
| Domaine | Points à vérifier |
|---|---|
| Documentation | Les plans tels que construits correspondent à l’isolateur · les certificats des matériaux sont disponibles (par exemple 316L) · les états de surface sont documentés · les soudures sont documentées · les certificats des composants et des filtres sont disponibles · la version du logiciel est enregistrée |
| Construction | Vérifier les dimensions et l’implantation · vérifier l’état de surface et l’aptitude au nettoyage, sans interstices ni bras morts · vérifier le montage des vitres et des joints · vérifier que les ports de gants, les manchettes et les gants sont conformes aux spécifications · vérifier les évacuations et les ports de prélèvement |
| Étanchéité | Effectuer un essai d’étanchéité de l’isolateur complet par décroissance de pression et comparer le résultat à la classe spécifiée (par exemple ISO 10648-2) · vérifier les joints des portes et des ports de transfert · voir les essais d’étanchéité des isolateurs |
| Contrôle de la pression | Vérifier que la consigne est atteinte et maintenue dans chaque mode de fonctionnement · vérifier la réponse au retrait des gants et à la manœuvre des portes · vérifier l’alarme et le rétablissement · voir les modes de fonctionnement du CVC d’un isolateur |
| Débit d’air | Vérifier la vitesse et l’uniformité de l’air à hauteur de travail dans les zones à flux unidirectionnel · visualiser les écoulements d’air (par fumée) dans les zones critiques · vérifier le taux de renouvellement d’air dans les chambres de transfert |
| Filtres | Effectuer un essai d’intégrité par balayage des filtres HEPA installés · vérifier la surveillance de la perte de charge des filtres |
| Particules | Comparer les comptages de particules non viables au repos aux exigences de la classe A (ou de la classe spécifiée) |
| Commandes | Vérifier chaque écran et chaque fonction HMI · vérifier les niveaux d’accès des utilisateurs et les mots de passe · vérifier la piste d’audit et les enregistrements de données lorsque requis · vérifier la gestion des recettes · vérifier les impressions ou les exportations |
| Verrouillages et alarmes | Vérifier les verrouillages des portes, la séquence de transfert, les alarmes simulées (pression, débit d’air, filtre, H₂O₂, porte) et la réponse du système à chacune d’elles |
| Défaillance de l’alimentation électrique et des utilités | Vérifier le comportement lors d’une coupure puis du rétablissement de l’alimentation électrique · vérifier la perte d’air comprimé · vérifier l’état sûr et la conservation des données |
| Cycle VHP | Exécuter un cycle complet : conditionnement, injection de vapeur, maintien et aération · vérifier les courbes de concentration, d’humidité et de température · utiliser des indicateurs chimiques pour la distribution · vérifier l’aération jusqu’au niveau spécifié et dans le délai spécifié |
| Ergonomie | Les opérateurs réalisent des tâches réelles à travers les gants : portée des gestes, visibilité, manipulation des composants et accès pour le nettoyage. |
Consignez chaque écart dans une liste de réserves, convenez de ceux qui doivent être levés avant l’expédition et de ceux qui peuvent être levés sur site, puis approuvez le rapport FAT en y joignant cette liste.
Emballage et expédition
Le transport est une étape où un isolateur ayant réussi le FAT peut être endommagé. Vérifiez que l’emballage protège les vitres et les ports de gants, que les pièces non fixées sont identifiées par rapport à la liste de colisage, que la protection contre l’humidité est adaptée au fret maritime et que des indicateurs de choc et de basculement sont installés. À l’arrivée, notez l’état des indicateurs et de l’emballage avant de signer la réception de la livraison.
SAT : ce qu’il faut répéter sur site
| Essai | Pourquoi il est répété |
|---|---|
| Inspection visuelle et vérification de l’installation réalisée | Vérifier les dommages dus au transport, la position correcte, la mise à niveau et les raccordements. |
| Raccordements aux utilités | L’alimentation électrique, l’air comprimé, l’extraction et les conditions réelles du local remplacent les conditions temporaires. |
| Essai d’étanchéité | Les joints d’étanchéité et les assemblages peuvent bouger pendant le transport. |
| Intégrité des filtres HEPA et débit d’air | Les filtres et les joints peuvent avoir été déplacés ; l’environnement du local influence les écoulements d’air. |
| Capteurs et verrouillages | Confirmer le statut d’étalonnage et le fonctionnement après le transport. |
| Contrôle de la pression dans le local | Les performances de l’isolateur dépendent de la pression du local et du système d’extraction. |
| Cycle VHP | Exécuter le cycle dans l’environnement définitif ; il constitue la base du développement du cycle et des études avec indicateurs biologiques de la PQ. |
Après le SAT
Une fois le SAT terminé, l’IQ et l’OQ formelles confirment et documentent l’installation et le fonctionnement, en faisant référence aux résultats du FAT et du SAT lorsque cela est justifié. La PQ suit ensuite, y compris la qualification du cycle VHP avec des indicateurs biologiques — voir la validation VHP et les indicateurs biologiques sur le site principal.
Références
EU GMP Annex 15, Qualification and Validation
EU GMP Annex 1 (2022), Manufacture of Sterile Medicinal Products
ISO 10648-2, Containment enclosures — Classification according to leak tightness
ISO 14644-3, Cleanrooms — Test methods
ISPE Baseline Guide Vol. 5: Commissioning and Qualification
Équipements Fenggu adaptés
Isolateur de remplissage aseptique
Le VHP intégré biodécontamine les surfaces intérieures exposées avant chaque campagne ; flux unidirectionnel, HEPA H14, surveillance de pression et particules.
Voir les caractéristiques →FG-ISO-STIsolateur pour essais de stérilité
Port réservé au générateur VHP pour décontaminer l’enceinte et les surfaces exposées avant les essais, réduisant les faux positifs.
Voir les caractéristiques →FG-ISO-CNIsolateur en dépression
Pour les matières dangereuses, où l’étanchéité et le contrôle de la pression sont des essais essentiels du FAT.
Voir les caractéristiques →Guides d’application associés : Décontamination des isolateurs et RABS · Thérapie cellulaire et génique
Questions fréquentes
Quelle est la différence entre FAT et SAT pour un isolateur ?
Le FAT est réalisé chez le fabricant avant l’expédition et vérifie l’isolateur par rapport à la conception et à l’URS. Le SAT est réalisé après l’installation sur le site de l’utilisateur et confirme que l’isolateur satisfait toujours aux exigences avec les utilités réelles et après le transport.
Que doit comprendre le FAT d’un isolateur ?
Une revue documentaire, des contrôles de construction, un essai d’étanchéité, le contrôle de la pression, du débit d’air et de l’intégrité des filtres HEPA, le comptage des particules au repos, les fonctions HMI et de commande, les verrouillages et les alarmes, le comportement en cas de coupure de courant, un cycle VHP complet et une vérification ergonomique avec les opérateurs.
Les résultats du FAT peuvent-ils être utilisés pour la qualification ?
Oui. EU GMP Annex 15 autorise l’utilisation des résultats du FAT pour la qualification s’il est démontré que les fonctions testées ne sont pas affectées par le transport et l’installation, et que les essais ont été correctement documentés.
Quels essais faut-il répéter lors du SAT ?
Ceux qui peuvent être affectés par le transport ou l’environnement du site : inspection visuelle, raccordements aux utilités, essai d’étanchéité, intégrité des filtres HEPA et débit d’air, capteurs et verrouillages, contrôle de la pression et cycle VHP.
Qui doit participer au FAT d’un isolateur ?
Le personnel d’assurance qualité et de validation, l’ingénierie, ainsi que les opérateurs et le personnel de maintenance qui travailleront avec l’isolateur. Les problèmes de portée des gestes, de visibilité et de manipulation coûtent beaucoup moins cher à corriger en usine.
Un volume ou une charge en particulier à traiter ?
Envoyez le volume, les matériaux et le résultat à démontrer. Un ingénieur répond avec une configuration recommandée et les étapes de validation à prévoir.
Vous préférez un contact direct ?
WhatsApp +86 183 2145 9135[email protected]